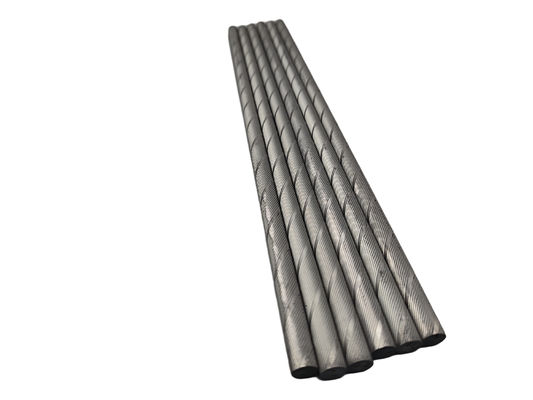
धातु कार्यशालाओं में, समय ही धन है। हर पल जब एक ड्रिल निष्क्रिय रहता है, हर उपकरण परिवर्तन की आवश्यकता होती है, ये सभी चुपचाप लाभ मार्जिन को कम करते हैं। सटीकता बनाए रखते हुए ड्रिलिंग दक्षता में नाटकीय रूप से सुधार करने और उत्पादन लागत को कम करने का समाधान उपयुक्त कार्बाइड ड्रिल बिट का चयन करने में निहित हो सकता है।
टंगस्टन कार्बाइड सामग्री से बने कार्बाइड ड्रिल बिट, अपने असाधारण प्रदर्शन के कारण विभिन्न सामग्रियों को काटने में महत्वपूर्ण भूमिका निभाते हैं। कार्बन स्टील से लेकर गर्मी प्रतिरोधी मिश्र धातुओं तक, कार्बाइड बिट विश्वसनीय परिणाम देते हैं। उनका मुख्य लाभ सामग्री की अत्यधिक कठोरता और उच्च तापमान वाले वातावरण में भी उस कठोरता को बनाए रखने की क्षमता से आता है। आमतौर पर कोबाल्ट को एक बाइंडर के रूप में टंगस्टन कार्बाइड से बना होता है, इन बिट्स में विशिष्ट अनुप्रयोगों के लिए टाइटेनियम कार्बाइड जैसे अतिरिक्त घटक शामिल हो सकते हैं।
कार्बाइड बनाम हाई-स्पीड स्टील ड्रिल बिट: प्रदर्शन तुलना
धातु कार्य में, हाई-स्पीड स्टील (HSS) और कार्बाइड ड्रिल बिट दो सबसे आम विकल्प हैं। उनके बीच का चुनाव विशिष्ट मशीनिंग आवश्यकताओं पर निर्भर करता है, जिसमें प्रसंस्करण समय और लागत संबंधी विचार शामिल हैं।
कार्बाइड ड्रिल बिट के लाभ
कार्बाइड बिट पहनने के प्रतिरोध और उच्च गति काटने वाले अनुप्रयोगों में उत्कृष्ट हैं:
-
बेहतर पहनने का प्रतिरोध:
कार्बाइड बिट HSS बिट्स की तुलना में काफी बेहतर पहनने का प्रतिरोध प्रदर्शित करते हैं। जबकि HSS स्थायित्व में सुधार के लिए टंगस्टन, क्रोमियम और कोबाल्ट जैसे तत्वों को शामिल करता है, कार्बाइड इस संबंध में बेहतर प्रदर्शन करता है। इसका मतलब है कि समान परिस्थितियों में लंबे समय तक उपकरण का जीवन, उपकरण परिवर्तन की आवृत्ति कम करना और उत्पादन लागत कम करना।
-
उच्च गति काटने की क्षमता:
कार्बाइड उच्च तापमान पर अपनी कठोरता बनाए रखता है। उच्च गति काटने के दौरान, घर्षण गर्मी उत्पन्न करता है, फिर भी कार्बाइड बिट बिना नरम या विकृत हुए अपने काटने के प्रदर्शन को बनाए रखते हैं। इसके विपरीत, HSS बिट गर्म होने पर कठोरता खो देते हैं, जिससे काटने की दक्षता और उपकरण की लंबी उम्र दोनों से समझौता होता है।
कार्बाइड ड्रिल बिट के नुकसान
HSS की तुलना में, कार्बाइड बिट की दो प्राथमिक सीमाएँ हैं:
-
कम कठोरता:
कार्बाइड की अपेक्षाकृत भंगुर प्रकृति इसे झुकने या कंपन के तहत टूटने की अधिक संभावना बनाती है। प्रभाव क्षति का कारण बन सकने वाले संचय या उलझाव को रोकने के लिए उचित चिप नियंत्रण आवश्यक हो जाता है। हालाँकि, यही विशेषता बेहतर ड्रिलिंग सटीकता में योगदान करती है क्योंकि बिट ऑपरेशन के दौरान झुकने का विरोध करता है।
-
उच्च लागत:
विनिर्माण प्रक्रिया कार्बाइड बिट को उनके HSS समकक्षों की तुलना में अधिक महंगा बनाती है, जो प्रारंभिक निवेश के संबंध में कुछ व्यवसायों को चिंतित कर सकता है। फिर भी, विस्तारित सेवा जीवन और बेहतर दक्षता अक्सर समय के साथ कम कुल परिचालन लागत में परिणत होती है।
कार्बाइड ड्रिल बिट के सामान्य प्रकार
दो प्राथमिक कार्बाइड बिट श्रेणियां ठोस कार्बाइड बिट और इंडेक्सेबल इंसर्ट बिट हैं।
-
ठोस कार्बाइड बिट:
इनमें शैंक से लेकर कटिंग एज तक एक-टुकड़ा निर्माण होता है, जो उच्च परिशुद्धता की आवश्यकता वाले छोटे-व्यास वाले छेदों के लिए आदर्श है। पहने हुए कटिंग किनारों को तीक्ष्णता बहाल करने के लिए फिर से पीसकर उपकरण के जीवन को बढ़ाया जा सकता है और दीर्घकालिक लागत को कम किया जा सकता है।
-
इंडेक्सेबल इंसर्ट बिट:
बदली जा सकने वाली कटिंग इंसर्ट के साथ एक ड्रिल बॉडी से मिलकर, ये पूर्ण बिट प्रतिस्थापन के बजाय त्वरित इंसर्ट परिवर्तन की अनुमति देते हैं। यह डिज़ाइन उपकरण पहनने से होने वाली त्रुटियों को कम करता है और बड़े-व्यास वाले छेदों के लिए विशेष रूप से लागत प्रभावी साबित होता है। कुछ मॉडल दक्षता और सटीकता को और बढ़ाने के लिए कई इंसर्ट का उपयोग करते हैं।
कार्बाइड ड्रिल बिट के लिए चयन मानदंड
सही कार्बाइड बिट चुनने के लिए छेद के व्यास, गहराई, सटीकता आवश्यकताओं और वर्कपीस सामग्री सहित कई कारकों का मूल्यांकन करने की आवश्यकता होती है।
छेद के व्यास और गहराई पर विचार
छेद विनिर्देशों के आधार पर चयन करते समय मुख्य बिंदु:
-
व्यास:
स्थापना सटीकता, प्रवेश विधियों और परिचालन कंपन के कारण ड्रिल किए गए वास्तविक छेद आमतौर पर बिट व्यास से थोड़ा बड़ा मापते हैं। डिज़ाइन विनिर्देशों को पूरा करने के लिए चयन के दौरान इन कारकों को ध्यान में रखा जाना चाहिए।
-
गहराई:
गहरे छेद (व्यास से दस गुना से अधिक) के लिए लंबे बिट्स की आवश्यकता होती है, जो स्थिरता में कमी और टूटने या विचलन के बढ़ते जोखिम से पीड़ित होते हैं। ऐसे मामलों में पायलट छेद स्थितिगत सटीकता में सुधार कर सकते हैं।
-
सटीकता (सहिष्णुता):
तंग फिट की आवश्यकता वाले छेदों को आमतौर पर ड्रिलिंग के बाद रीमिंग या बोरिंग जैसी परिष्करण प्रक्रियाओं की आवश्यकता होती है। इन बाद की प्रक्रियाओं की अनुमति देने के लिए थोड़ा कम आकार के बिट्स का चयन करें।
वर्कपीस सामग्री पर विचार
सामग्री के गुण उपकरण सामग्री चयन और शीतलन आवश्यकताओं दोनों को निर्धारित करते हैं:
-
सामग्री-विशिष्ट उपकरण चयन:
विभिन्न सामग्रियां विशिष्ट उपकरण संरचनाओं की मांग करती हैं। निर्माता आमतौर पर सामग्री समूहों के आधार पर उपकरण ग्रेड की अनुशंसा करते हैं—उदाहरण के लिए, कार्बन स्टील के लिए P-ग्रेड, एल्यूमीनियम मिश्र धातुओं के लिए N-ग्रेड।
-
शीतलक-फ़ेड उपकरण:
हल्के स्टील या एल्यूमीनियम जैसी सामग्रियां अक्सर चिप निकासी चुनौतियां पेश करती हैं। शीतलक छेद वाले बिट ऑपरेशन के दौरान तरल पदार्थ के इंजेक्शन की अनुमति देते हैं, प्रभावी ढंग से चिप्स को हटाते हैं और प्रसंस्करण हस्तक्षेप को कम करते हैं।
कार्बाइड बिट के लिए इष्टतम मशीनिंग स्थितियाँ
उचित सेटअप के लिए उपकरण की लंबाई और चिप निकासी के लिए समायोजन की आवश्यकता होती है:
-
उपकरण लंबाई समायोजन:
जैसे-जैसे छेद की गहराई के साथ उपकरण का विस्तार बढ़ता है, वैसे ही विक्षेपण भी बढ़ता है। कटिंग स्पीड और फीड रेट को तदनुसार समायोजित किया जाना चाहिए।
-
चिप निकासी:
चाहे चिप्स लंबी स्ट्रैंड या टुकड़ों के रूप में बनें, यह सुनिश्चित करना कि उनकी सुचारू रूप से निकासी हो, उलझाव को रोकता है जो मशीनिंग प्रक्रिया को बाधित कर सकता है।
मशीनिंग पैरामीटर संदर्भ
|
वर्कपीस सामग्री
|
कटिंग स्पीड (m/min)
|
फीड रेट (mm/rev)
|
|
कार्बन स्टील (S50C)
|
120
|
0.20
|
|
स्टेनलेस स्टील (SUS430)
|
80
|
0.15
|
|
टाइटेनियम मिश्र धातु (Ti-6Al-4V)
|
40
|
0.15
|
|
एल्यूमीनियम मिश्र धातु (A5052)
|
200
|
0.10
|
उपयुक्त कार्बाइड ड्रिल बिट का चयन करना और सामग्री के गुणों और प्रसंस्करण आवश्यकताओं के आधार पर इष्टतम मशीनिंग स्थितियों को कॉन्फ़िगर करना कुशल ड्रिलिंग संचालन की नींव बनाता है जो लागत को कम करता है जबकि उत्पादकता बढ़ाता है।

 आपका संदेश 20-3,000 अक्षरों के बीच होना चाहिए!